

PVDコーティング炉の「見えない不良」を警報化 ― バイアス接触不良検知 × シャント電流可視化
金属加工メーカー様 (金属表面処理業(PVDコーティング炉の品質・設備監視))
- PVD
- コーティング装置バイアス電源
- 接触不良検知
- シャント抵抗
- DCブラシレスモータ
- 電流監視
- 横河電機
- FA-M3
案件概要
- お客様:金属加工メーカー様(PVDコーティング工場)
- プロジェクト:PVDコーティング炉の「見えない不良」——バイアス給電の接触不良と、ワークテーブルの回転不良——を検知する警報・警告のソフト追加改造
- 対象:コーティング炉4基(既設PLC・タッチパネルへの機能追加)
- 担当範囲:検知ロジックの設計、電流計測の取込み設計、PLC・タッチパネルソフト改造、実発報による検収
背景と課題
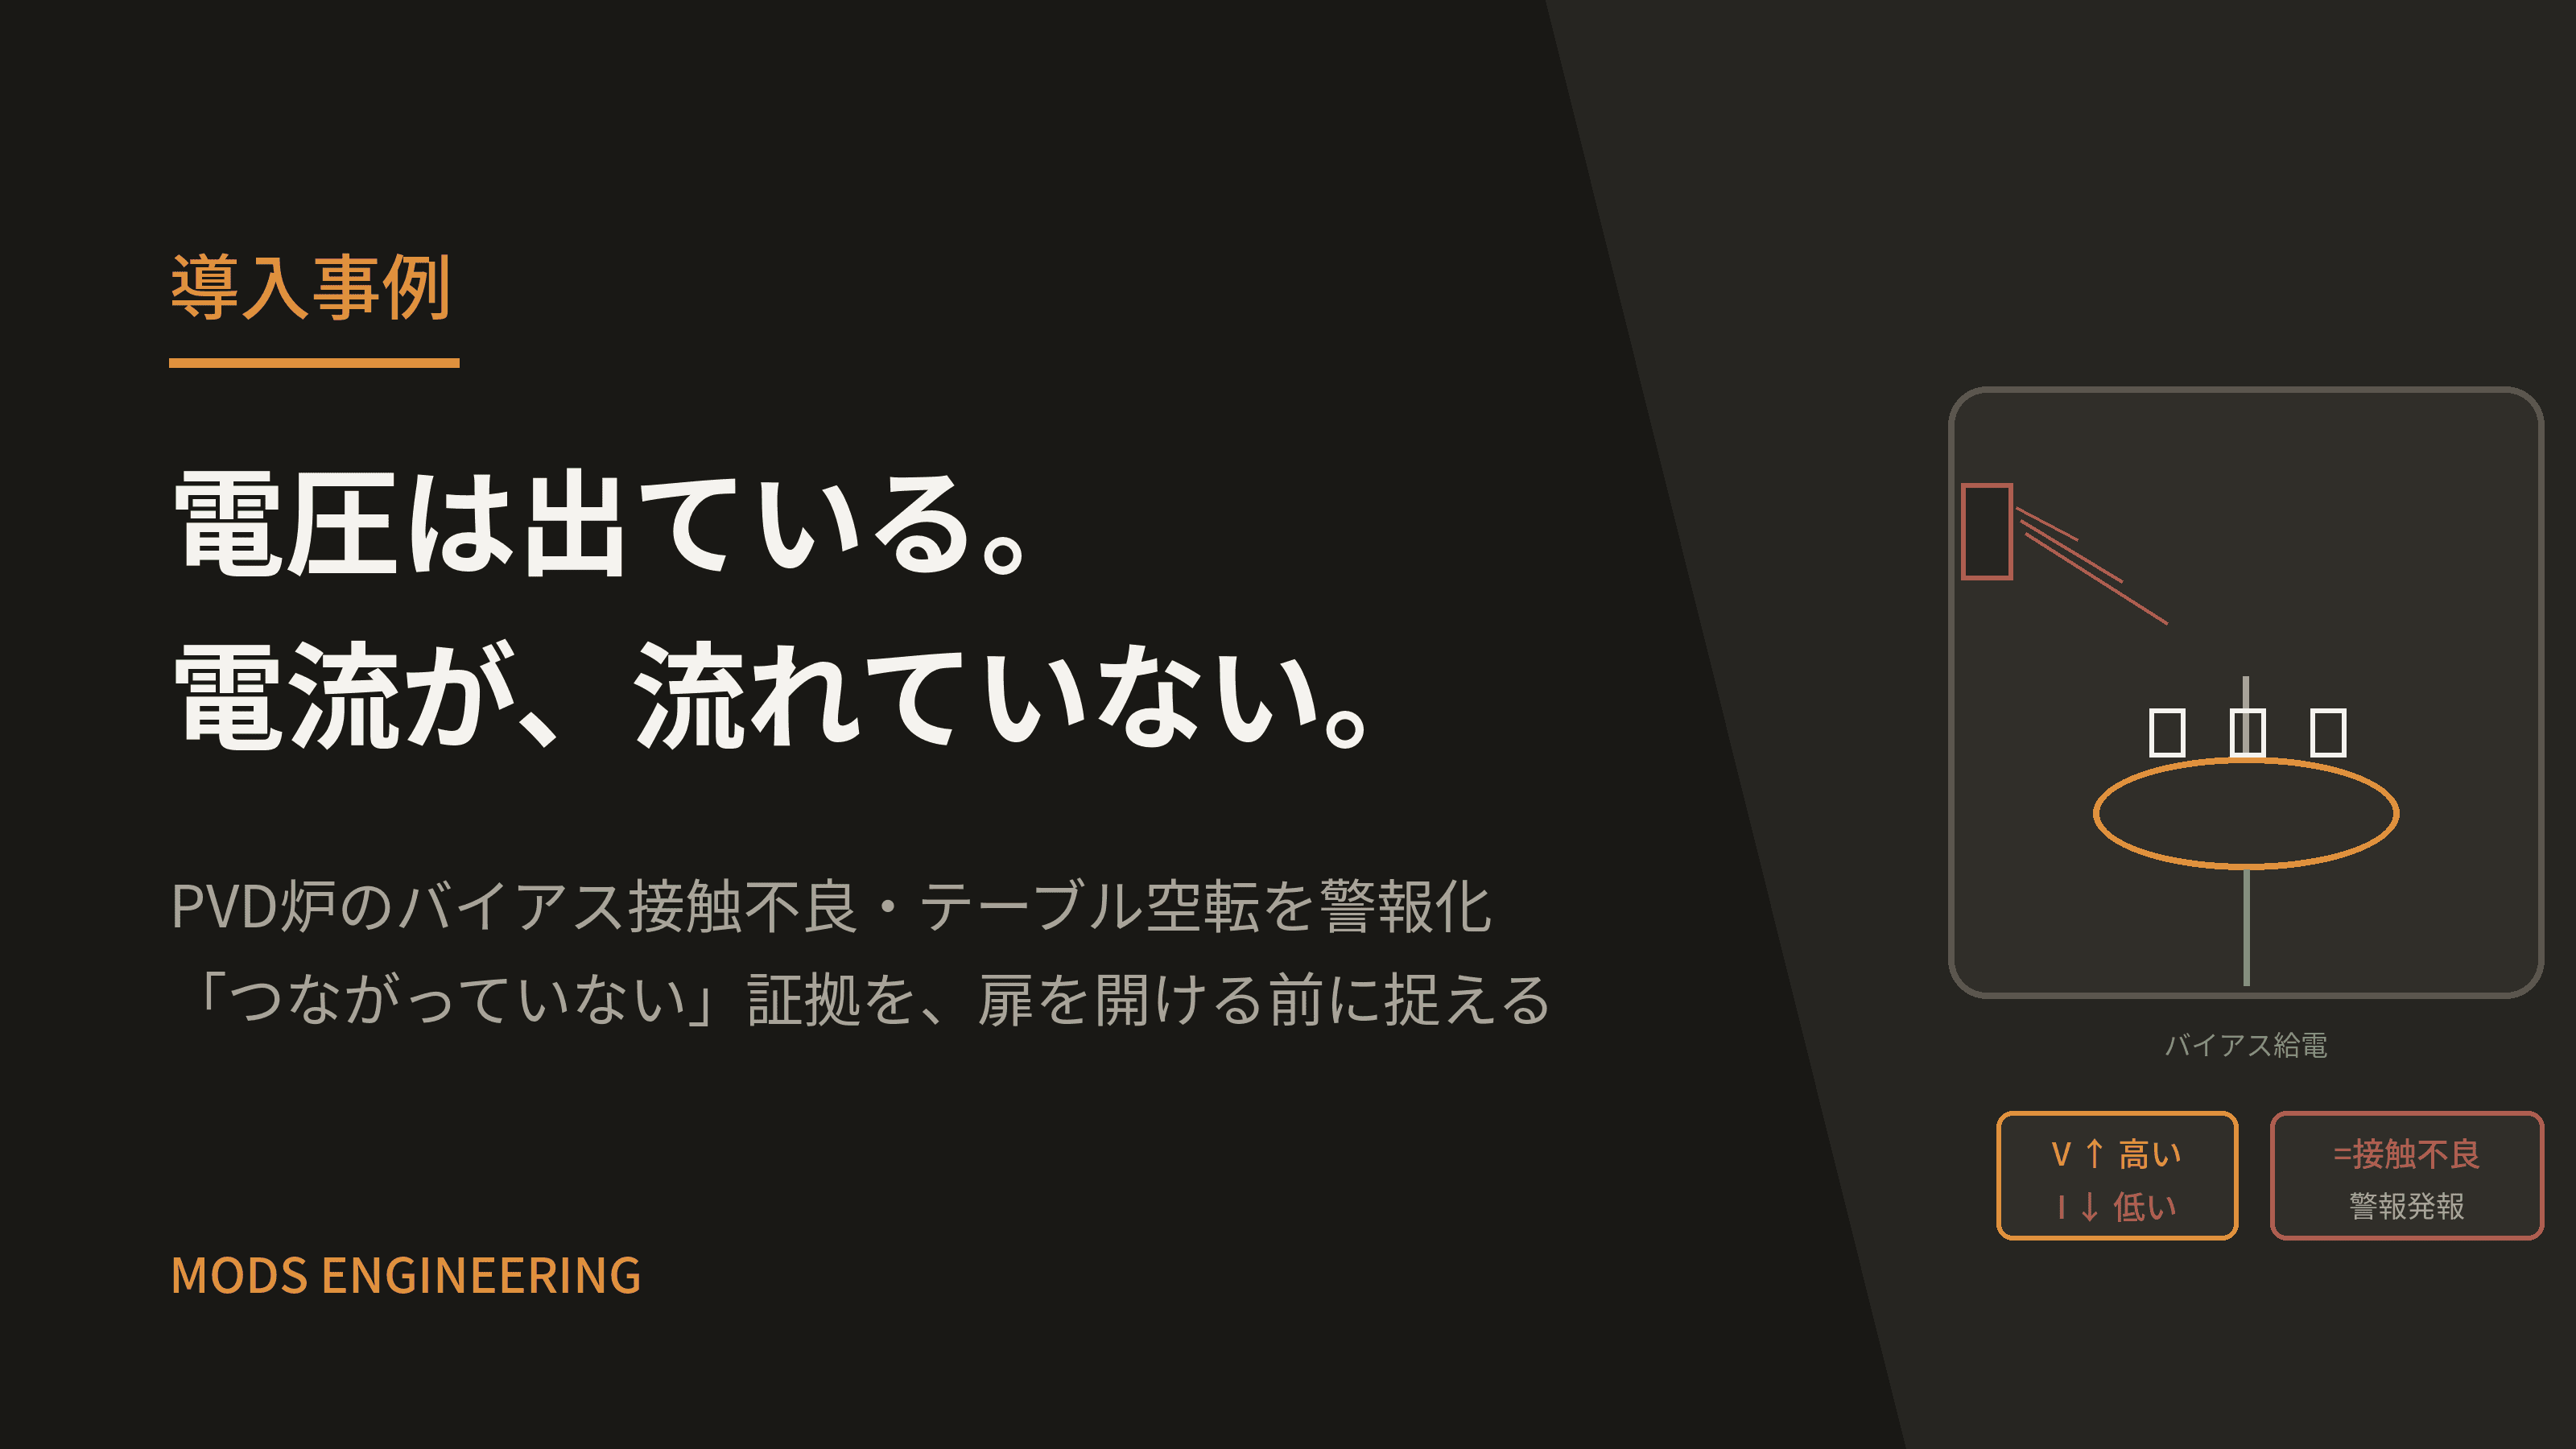
電圧は出ているのに、電流が流れていない——アーク放電で成膜している真っ最中に、バイアス電源がこの"矛盾"した値を示すことがあります。それは、ワークへの給電回路がつながっていない証拠です。しかし真空チャンバの中は外から確認できません。従来は扉を開けてワークを取り出したとき、初めて不良が姿を現していました。
- バイアス給電の接触不良は、膜質・密着性の不良に直結する。しかし発生していることが運転中に分からない
- ワークテーブルの回転不良(過負荷・空転)も同様に、成膜ムラの原因になりながら黙って進行する
- 「終わってから気づく」を「起きた瞬間に知る」に変えたい
- ただし対象はDCブラシレスモータや成膜電源——教科書通りのCT(変流器)がそのまま使えない相手ばかり
対応内容
その矛盾を、警報にする
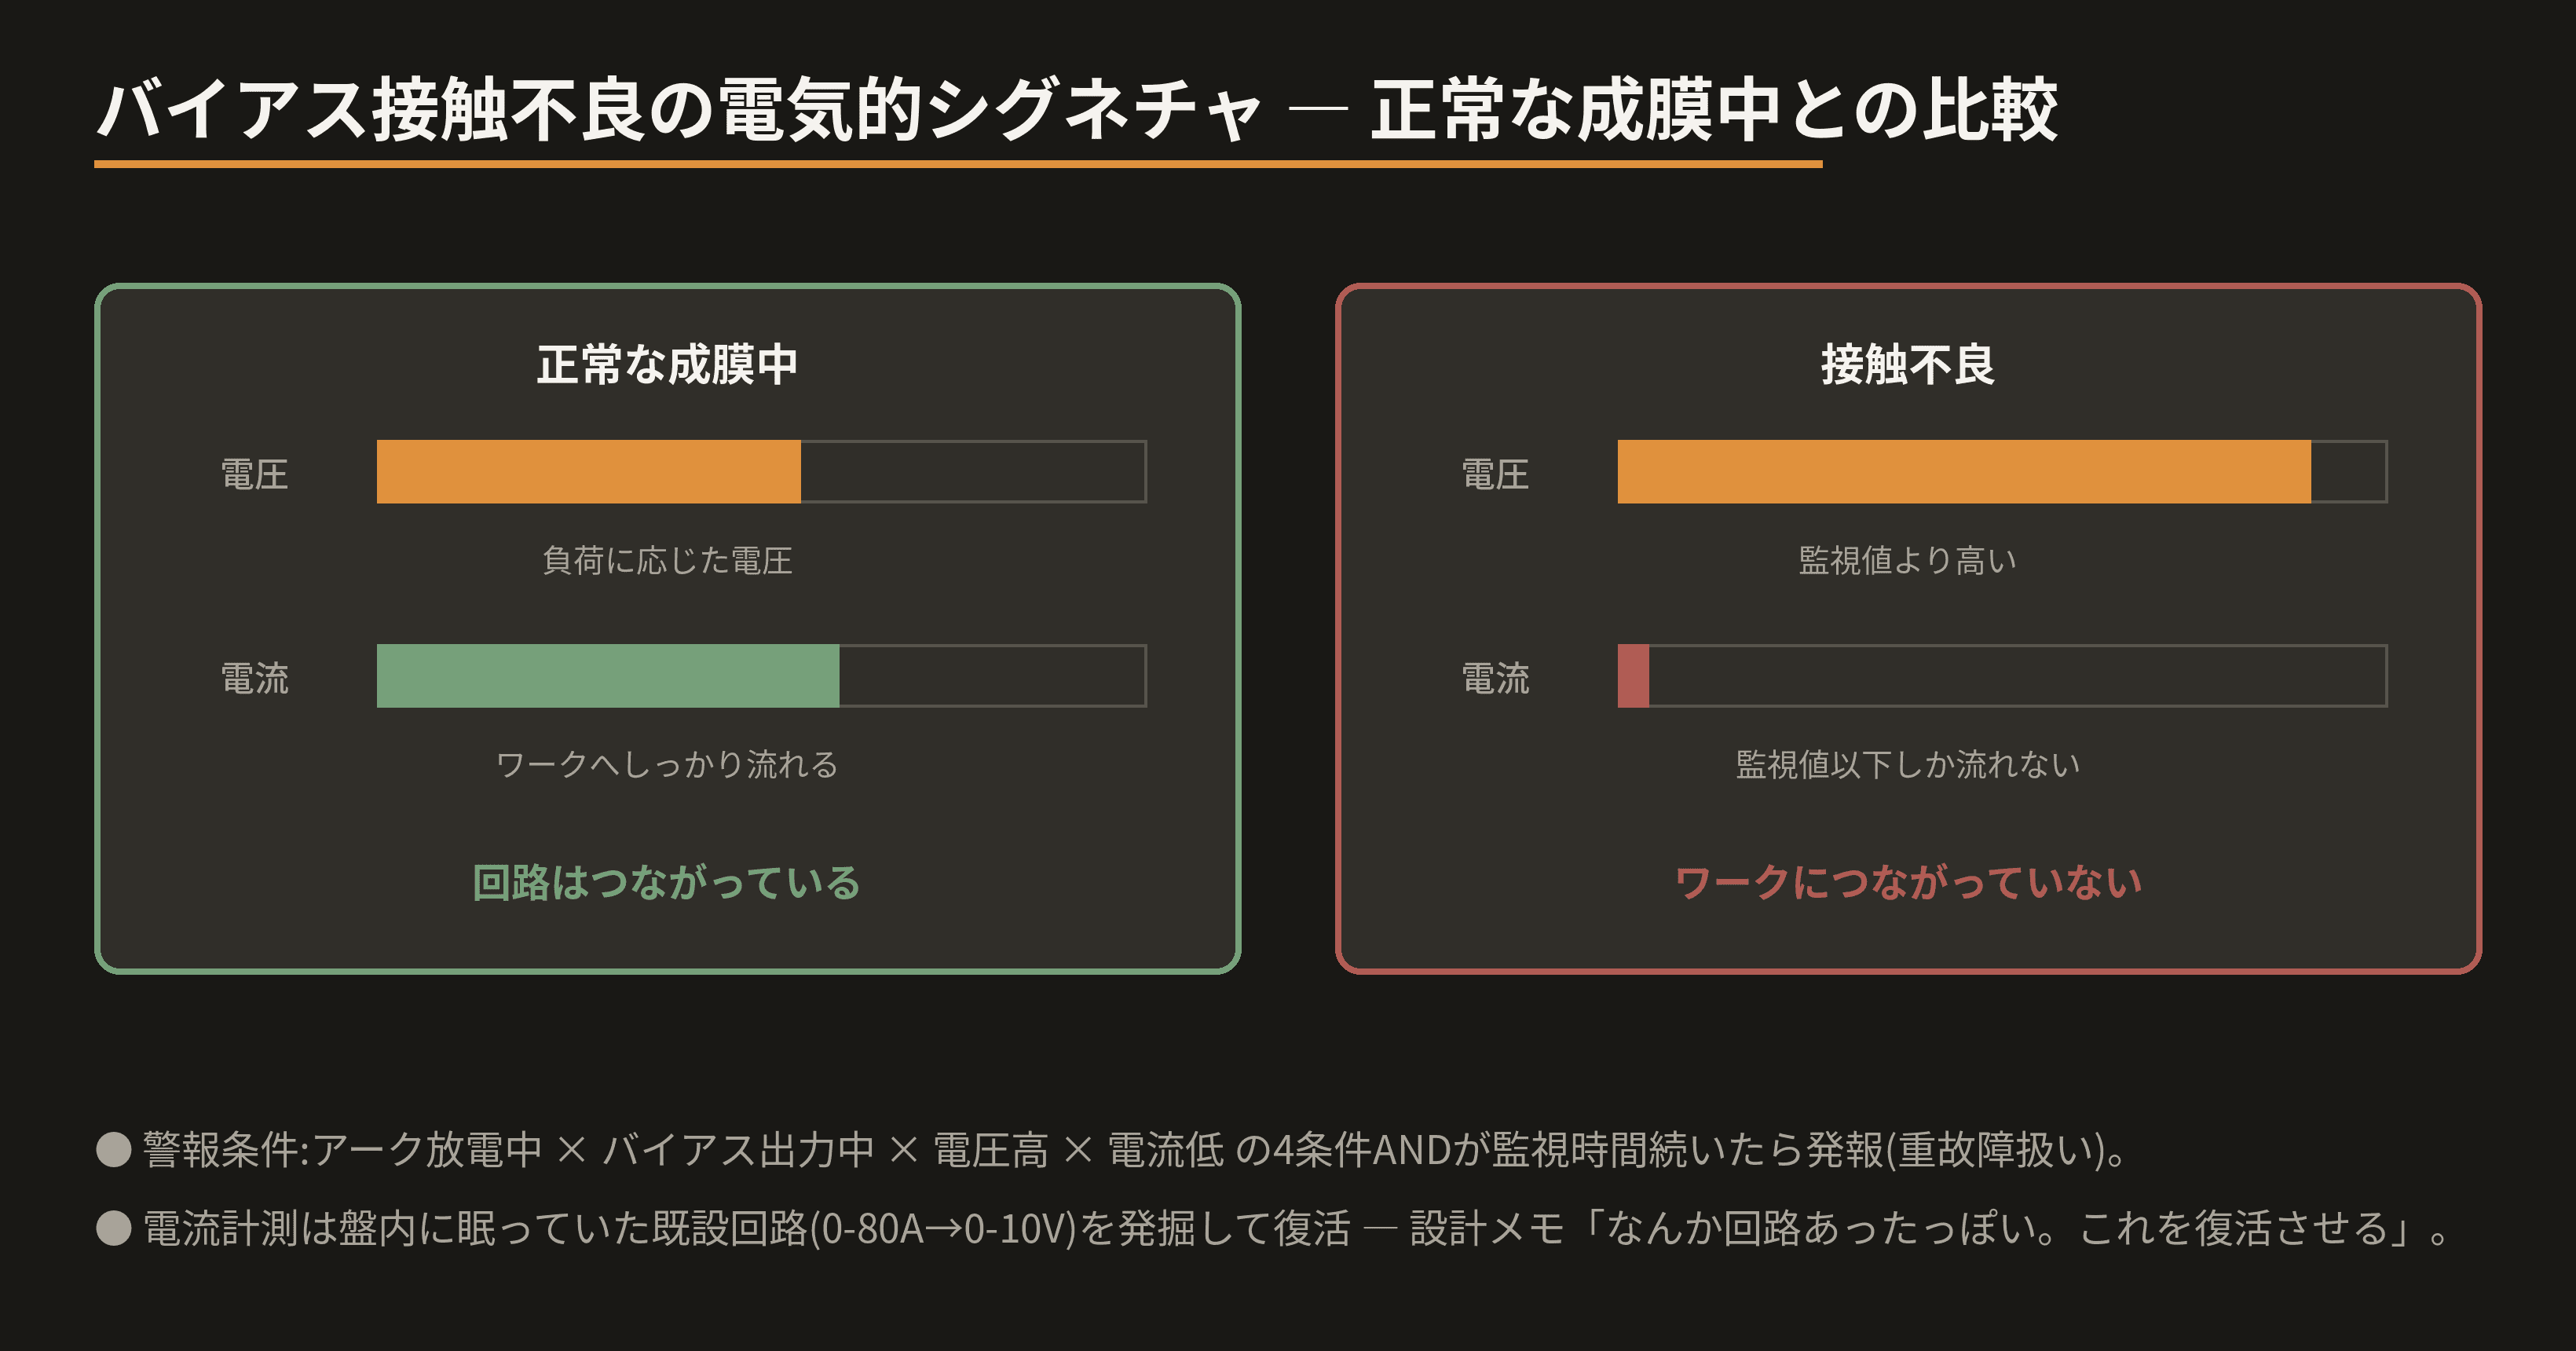
バイアス電源の接触不良は、電圧が監視値より高いのに、電流が監視値以下というはっきりした電気的シグネチャで機械的に判定できます。そこで「アーク放電中×バイアス出力中×電圧高×電流低」の4条件ANDが監視時間継続したら発報するバイアス電源接触不良警報を実装しました。面白いのは電流計測の入手先です。調査すると、盤内に使われなくなった既設の電流計測回路(0-80A→0-10V)が眠っていることを発見。設計メモには「なんか回路あったっぽい。これを復活させる」と書きました。新しい計測器を足すのではなく、あるものを起こす——改造費を抑える現場の知恵です。
CTが使えないなら、シャントで見る
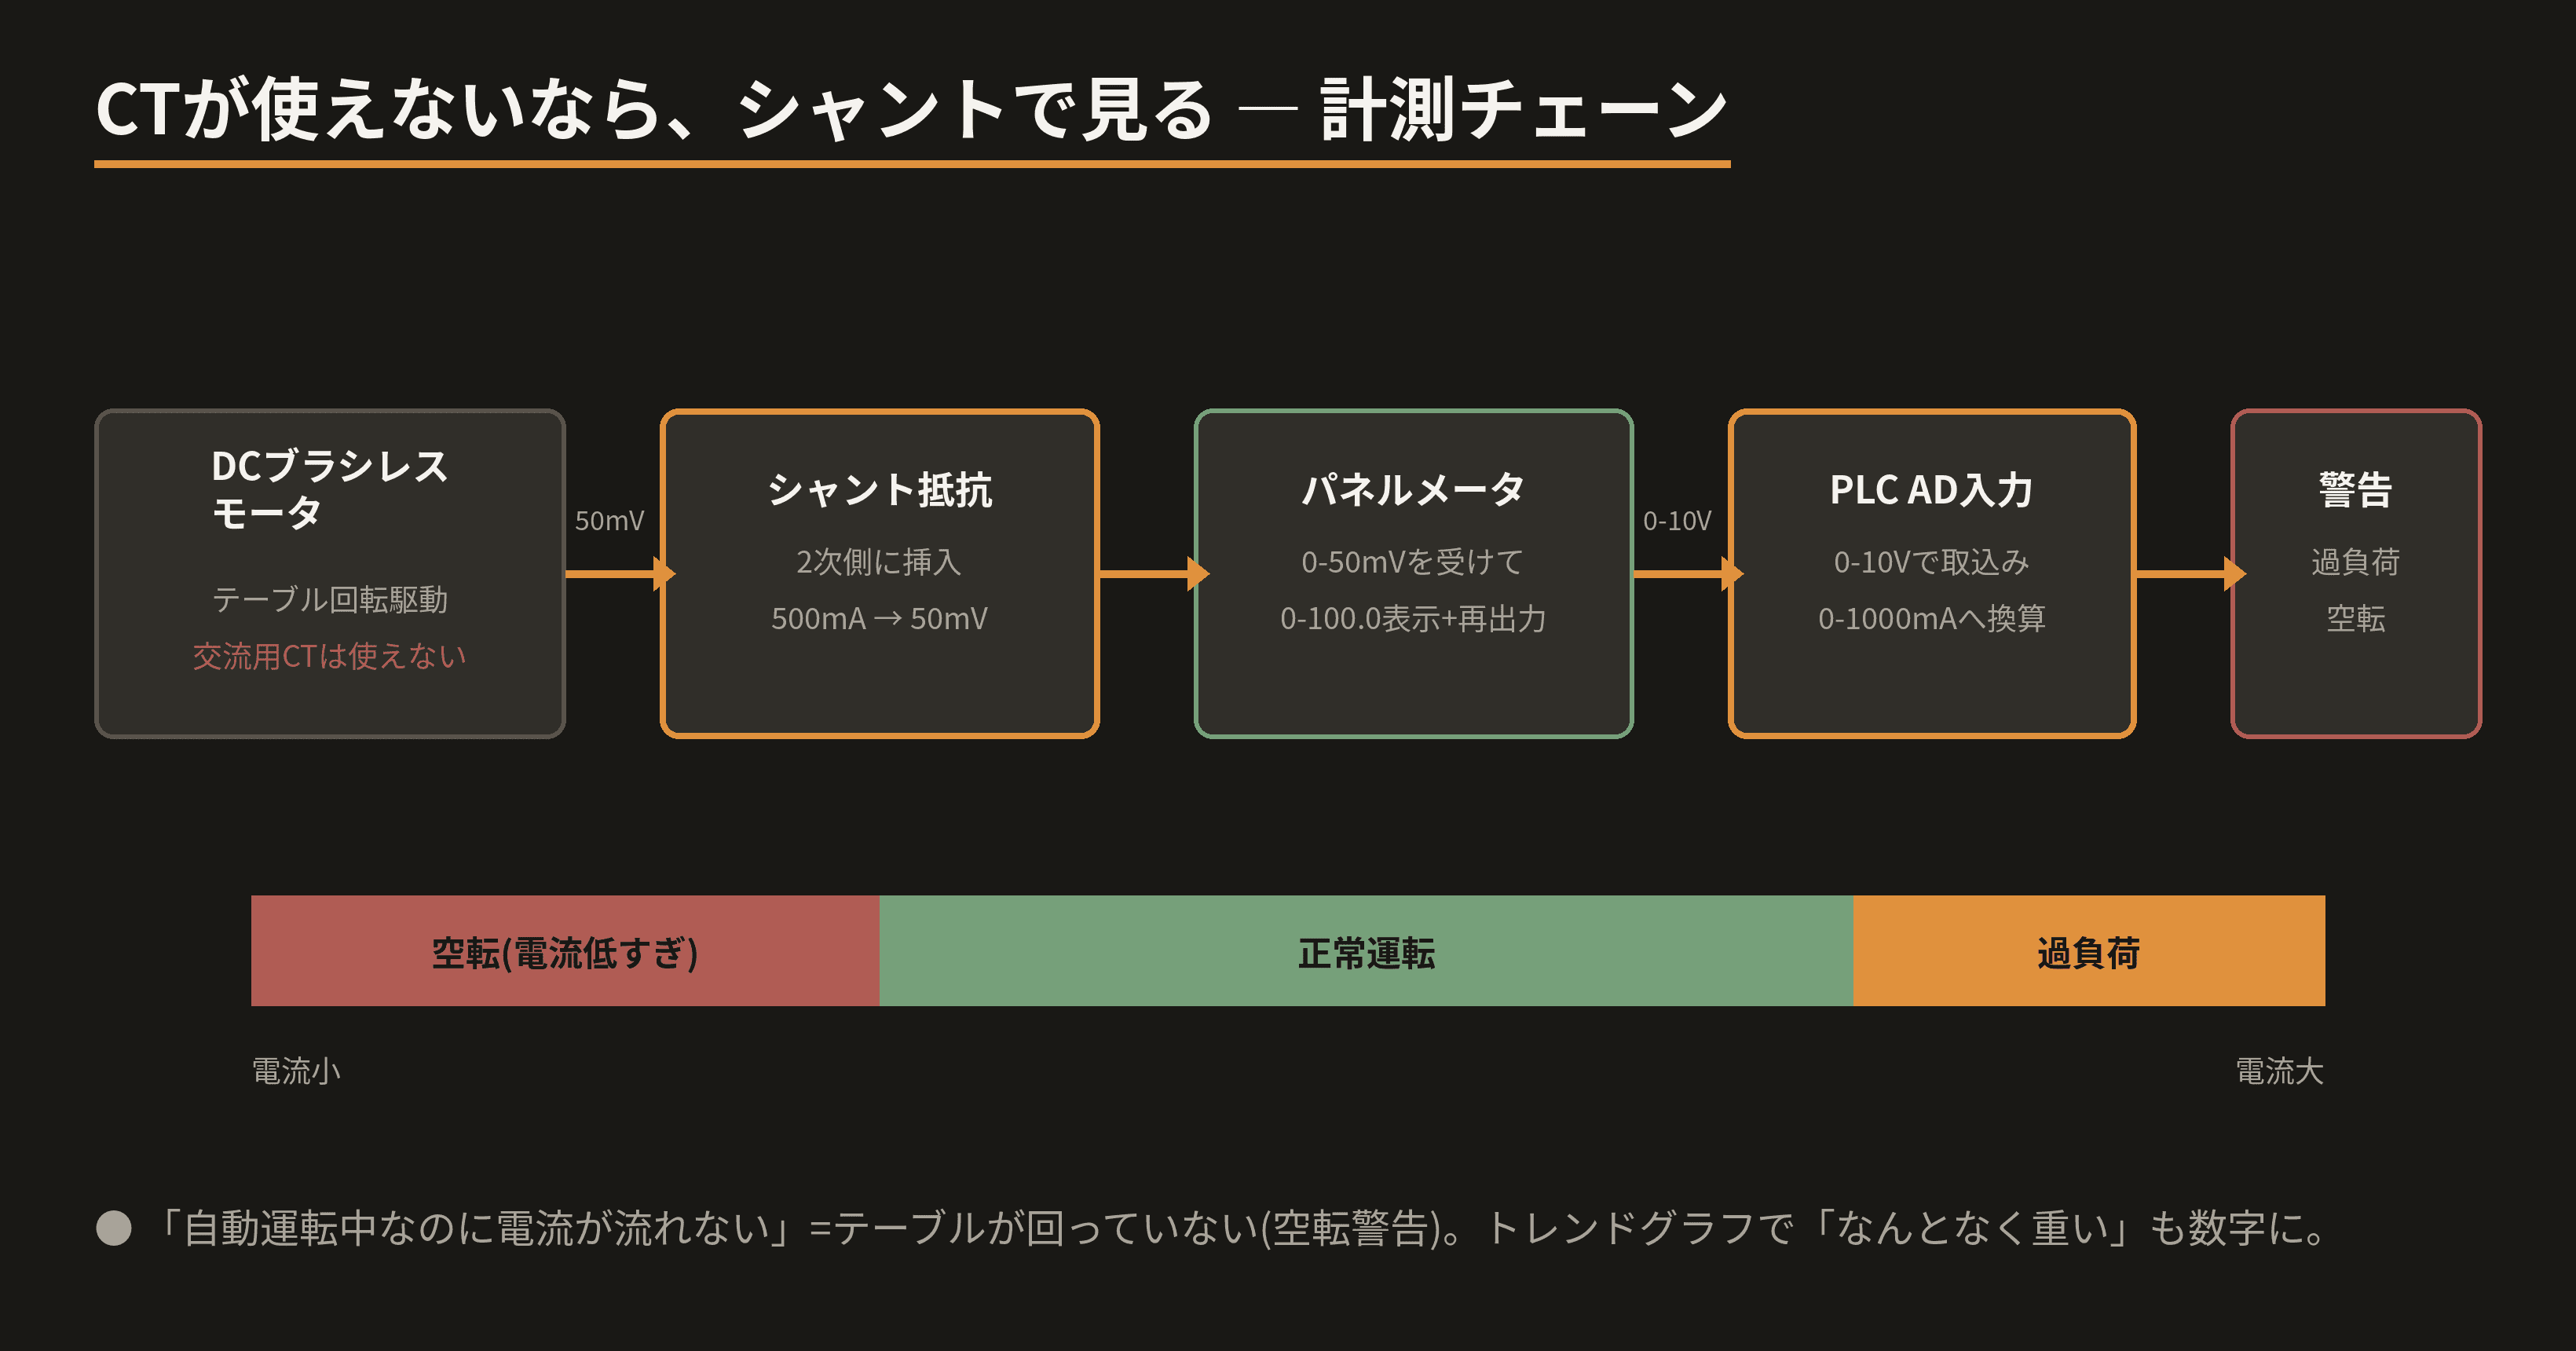
テーブル回転はDCブラシレスモータ駆動で、交流用のCTでは電流が測れません。そこでモータ2次側にシャント抵抗(500mA→50mV)を挿入し、その微小な電圧降下をパネルメータで受けて0-10Vのアナログ出力に変換、PLCのAD入力へ——シャント抵抗→パネルメータ→再出力→PLCという計測チェーンで、半ば強引に、しかし確実に電流を可視化しました(シャント回路はお客様側で施工、取込みとロジックは当社)。この電流にしきい値を2本引き、過負荷警告(運転中に電流が上限以上)と空転警告(自動運転中なのに電流が下限未満=テーブルが回っていない)を追加。タッチパネルには現在値モニタとトレンドグラフも設け、「なんとなく重い」を数字で追えるようにしています。
警報は、実発報で検収する
追加した警報・警告は、すべて設定値を一時的に変更して実機で実際に発報させ、動作を確認してから引き渡しました。「ロジック上は動くはず」で帰らないのが当社の検収です。また改造中、タッチパネルのファームウェア更新後にネットワーク不具合が発生——原因はPLCが工場全体の不正端末防止システムに未登録だったことでした。お客様の情報システム部門と連携して登録し解決。PLCがITネットワークの住人になった時代、OTセキュリティとの付き合い方も制御屋の仕事です。
結果
- バイアス接触不良の警報を4基の炉へ横展開。「扉を開けるまで分からない不良」を運転中に検知できる体制に
- テーブル回転の過負荷・空転を電流で常時監視。成膜ムラの原因を早期に捕捉可能に
- 休眠回路の復活・シャントによる計測など、既設を活かした低コスト改造で実現。作業は休日に実施し生産影響を最小化
真空装置の不良は、電圧と電流の関係に必ず現れます。既設設備への「検知の後付け」——計測の工夫からPLC改造、実発報検収まで、当社にご相談ください。
